海南食品厂6大核心品类 | 定制化解决方案
针对海南地域特色,为烘焙/预制菜/水果/海鲜/饮料/产业园提供全流程合规建厂方案
海南11市县全覆盖 | 自贸港政策深度适配


柚子汁生产线的设计,核心在于处理柚子原料的固有特性——皮厚、苦味物质含量高、出汁率偏低,同时满足饮料生产的卫生规范要求。以下从几个关键维度展开讨论。
一、工艺流程与设备适配
柚子汁生产线通常按“清洗—去皮—榨汁—过滤—脱苦—杀菌—灌装”的主线组织。原料预处理环节需配置鼓泡清洗与毛刷清洗组合设备,前者去除泥沙杂质,后者针对表皮农残和蜡质。由于柚子果皮中含有柚皮苷等苦味成分,榨汁环节应优先选择去皮后再压榨的工艺路线,避免果皮油和苦味物质在压榨过程中大量溶出。对辊式去皮压榨机采用切半后挤压的方式,可在分离果皮的同时完成榨汁,适用于柚子类水果的连续加工。
出汁率是柚子汁加工中需要关注的指标。常规压榨出汁率约在50%左右,采用果胶酶与纤维素酶复合酶制剂进行酶解处理,在适宜的温度和pH条件下可将出汁率提升至90%以上。酶解工段的温度控制和酶解时间需要在工艺设计中预留足够的调节空间。
二、脱苦与风味保持
柚子汁的苦味主要来源于柚皮苷和柠檬苦素类物质,脱苦效果直接影响产品可接受度。目前常用β-环糊精包埋法,在冷却后的浆汁中加入适量β-环糊精并搅拌静置,可对苦味起到掩盖作用。酶法脱苦是另一条技术路线,通过柚苷酶制剂实现苦味物质的水解,可在脱苦的同时兼顾出汁率的提升。设计时应根据目标产品定位选择脱苦方案,并在设备布局中预留相应工段的空间和管路接口。
三、杀菌与灌装
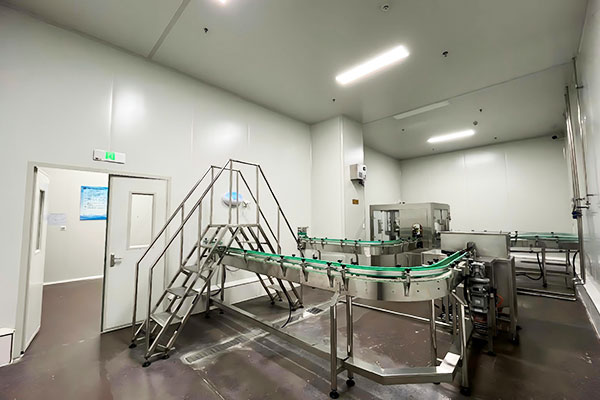
杀菌工序是HACCP体系中的关键控制点,需确保达到5-log的致病菌减少要求。柚子汁属于热敏性物料,UHT超高温瞬时杀菌在137℃、15秒的条件下可在灭活微生物的同时较好保留柚皮苷和维生素活性。灌装环节建议采用无菌冷灌装工艺,配合氮气置换降低罐装氧含量,有助于延长产品货架期。灌装区应设置为清洁作业区,空气洁净度需高于前处理区,进出车间宜设置紫外线消毒间。
四、厂房分区与卫生设计
厂房布局应按清洁程度划分为一般作业区、准清洁作业区和清洁作业区。原料清洗、破碎、榨汁等工序属于准清洁区,灌装防护区属于清洁区,各区之间应有效隔离。地面宜采用耐酸碱的环氧地坪,排水坡度不低于1/100,排水系统与供水系统分开设置。原料处理区与后续工序之间应设置物理隔断,人员和物料流向避免交叉。
五、CIP清洗系统的集成设计
管道与设备的清洗消毒是果汁生产线设计中容易被低估的环节。CIP清洗系统应在线体设计阶段同步规划,而非设备选型完成后再补充配置。对于柚子汁生产线,CIP系统需覆盖管路、罐体、泵、换热器和灌装前端,清洗液通过酸洗去除钙盐和矿物残留,碱洗去除脂肪和蛋白类残留。管路设计应减少死角,焊缝需抛光处理,确保清洗液能够有效接触所有与物料接触的表面。
定制您的解决方案
免费获取专属建厂规划,适配海南自贸港政策 4008-715-360