海南食品厂6大核心品类 | 定制化解决方案
针对海南地域特色,为烘焙/预制菜/水果/海鲜/饮料/产业园提供全流程合规建厂方案
海南11市县全覆盖 | 自贸港政策深度适配


食品级益生菌粉车间装修面对的是对微生物活性要求极高的生产环境。益生菌粉由乳酸菌、双歧杆菌等活菌经发酵、离心、冻干、粉碎、包装而成,产品对温度、湿度和氧气极为敏感,车间装修必须把洁净分级、冻干环境控制和包装防潮作为三条主线协同推进。
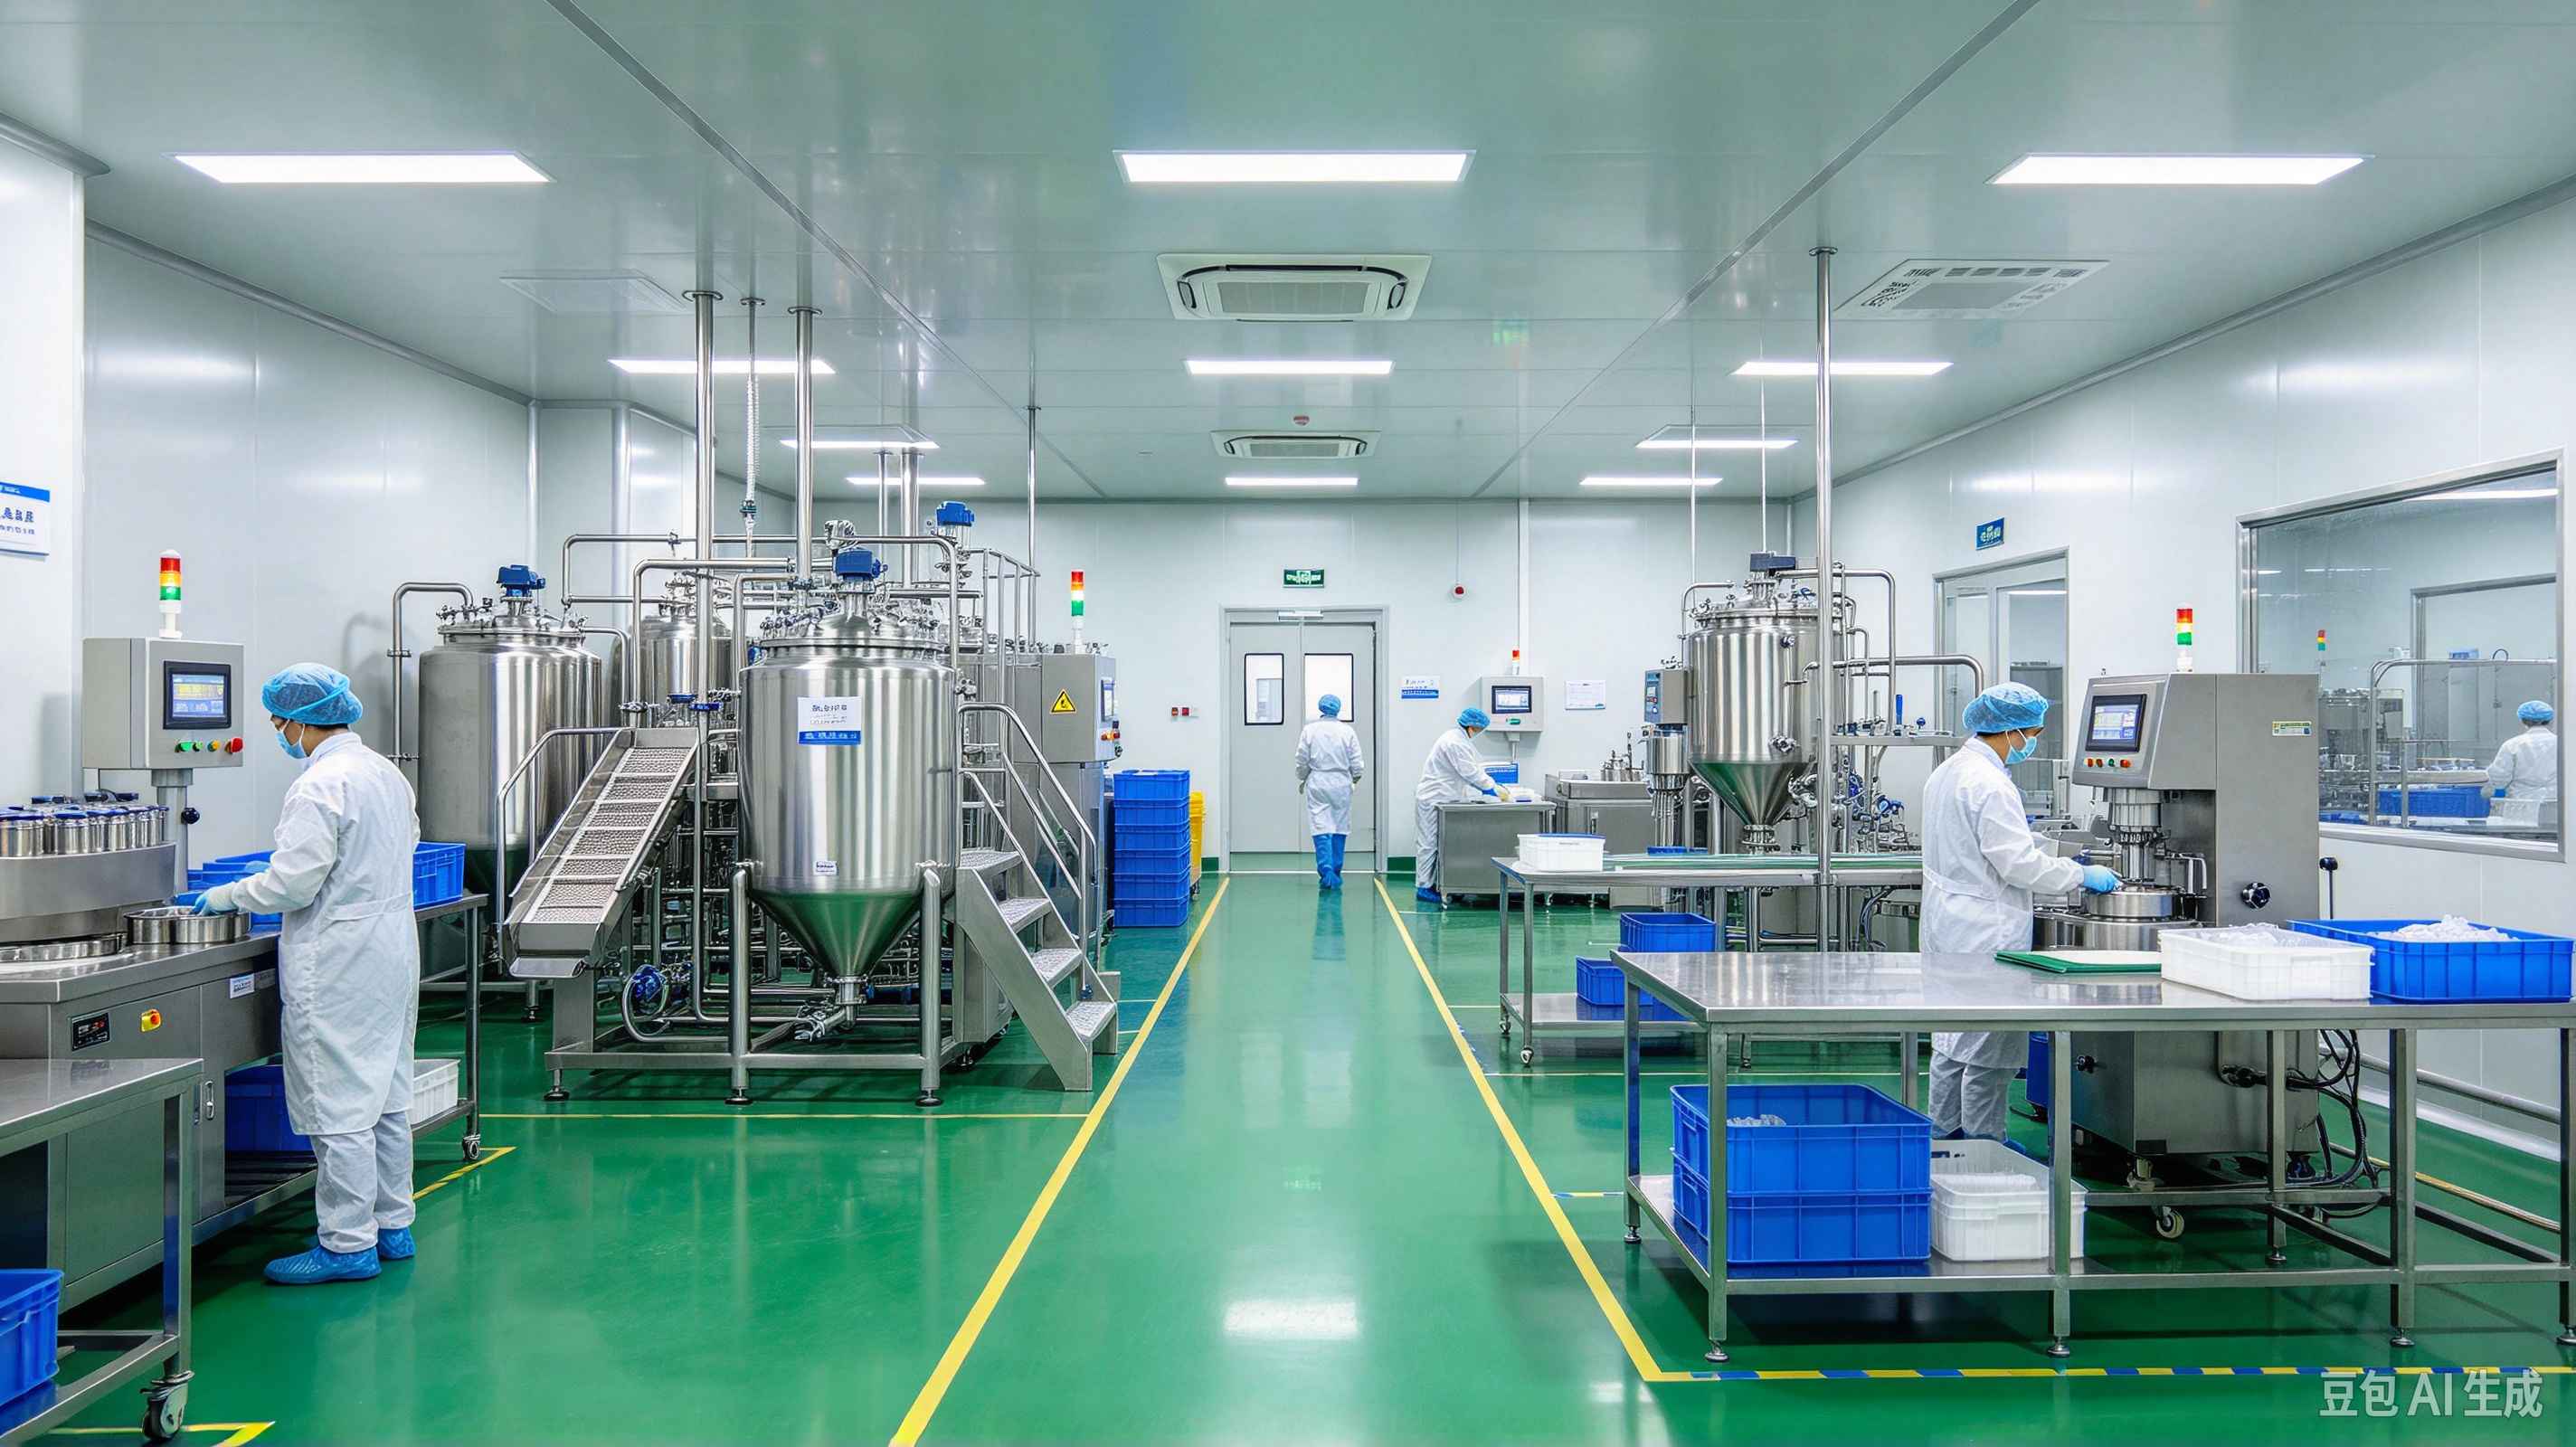
在食品级益生菌粉车间装修中,发酵和离心区域属于准清洁作业区,应保持正压,空气经过过滤,人员进入需更衣消毒。发酵罐应配备温度、pH和溶氧监测系统,离心分离后的菌泥应尽快进入冻干工序。食品级益生菌粉车间装修中,冻干间是核心区域,冻干机周边环境温度宜控制在20至25℃,相对湿度不超过45%。冻干过程中产品处于低温真空状态,冻干间应保持清洁,地面采用不吸水、耐腐蚀的材料,排水沟带水封地漏。
冻干后的粉碎和混合工序是食品级益生菌粉车间装修中粉尘产生的主要环节。益生菌粉粉尘不仅易燃,而且容易吸潮失活,粉碎间和混合间应设置独立除尘系统,除尘设备须防爆设计,电气设备按防爆要求选型。食品级益生菌粉车间装修中,粉碎间和混合间应保持正压,空气经过过滤,人员进入需更衣消毒。车间相对湿度控制在45%以下,防止菌粉吸潮。
内包装是食品级益生菌粉车间装修中微生物控制的最后关口。内包装间应达到万级洁净度,人员进入需二次更衣、风淋和手部消毒。包装材料进入洁净区前应脱外包并表面消毒,传递窗带互锁和紫外消毒功能。食品级益生菌粉车间装修中,包装机应配置充氮装置,降低包装内残氧量,延长产品货架期。包装间温度宜控制在20至25℃,相对湿度不超过45%。地面采用防滑、耐腐蚀的聚氨酯砂浆地坪,排水沟带水封地漏。
食品级益生菌粉车间装修的验收重点包括:洁净度检测、冻干间温湿度、粉碎间粉尘防爆、包装间湿度和残氧量、CIP清洗验证和产品活菌数。只有把发酵控制、冻干环境、洁净包装和防潮设计统一起来,食品级益生菌粉车间装修才能保证益生菌产品活性稳定、安全合格。
定制您的解决方案
免费获取专属建厂规划,适配海南自贸港政策 4008-715-360