海南食品厂6大核心品类 | 定制化解决方案
针对海南地域特色,为烘焙/预制菜/水果/海鲜/饮料/产业园提供全流程合规建厂方案
海南11市县全覆盖 | 自贸港政策深度适配


食品包装材料生产车间设计在食品安全链条中扮演着“最后一道防线”的角色。直接接触食品的包装材料如果本身携带微生物或化学污染物,即使在食品生产环节做到了无菌控制,最终产品仍可能被污染。食品包装材料生产车间设计必须把洁净分级、污染物控制和VOC治理作为三条主线协同推进。
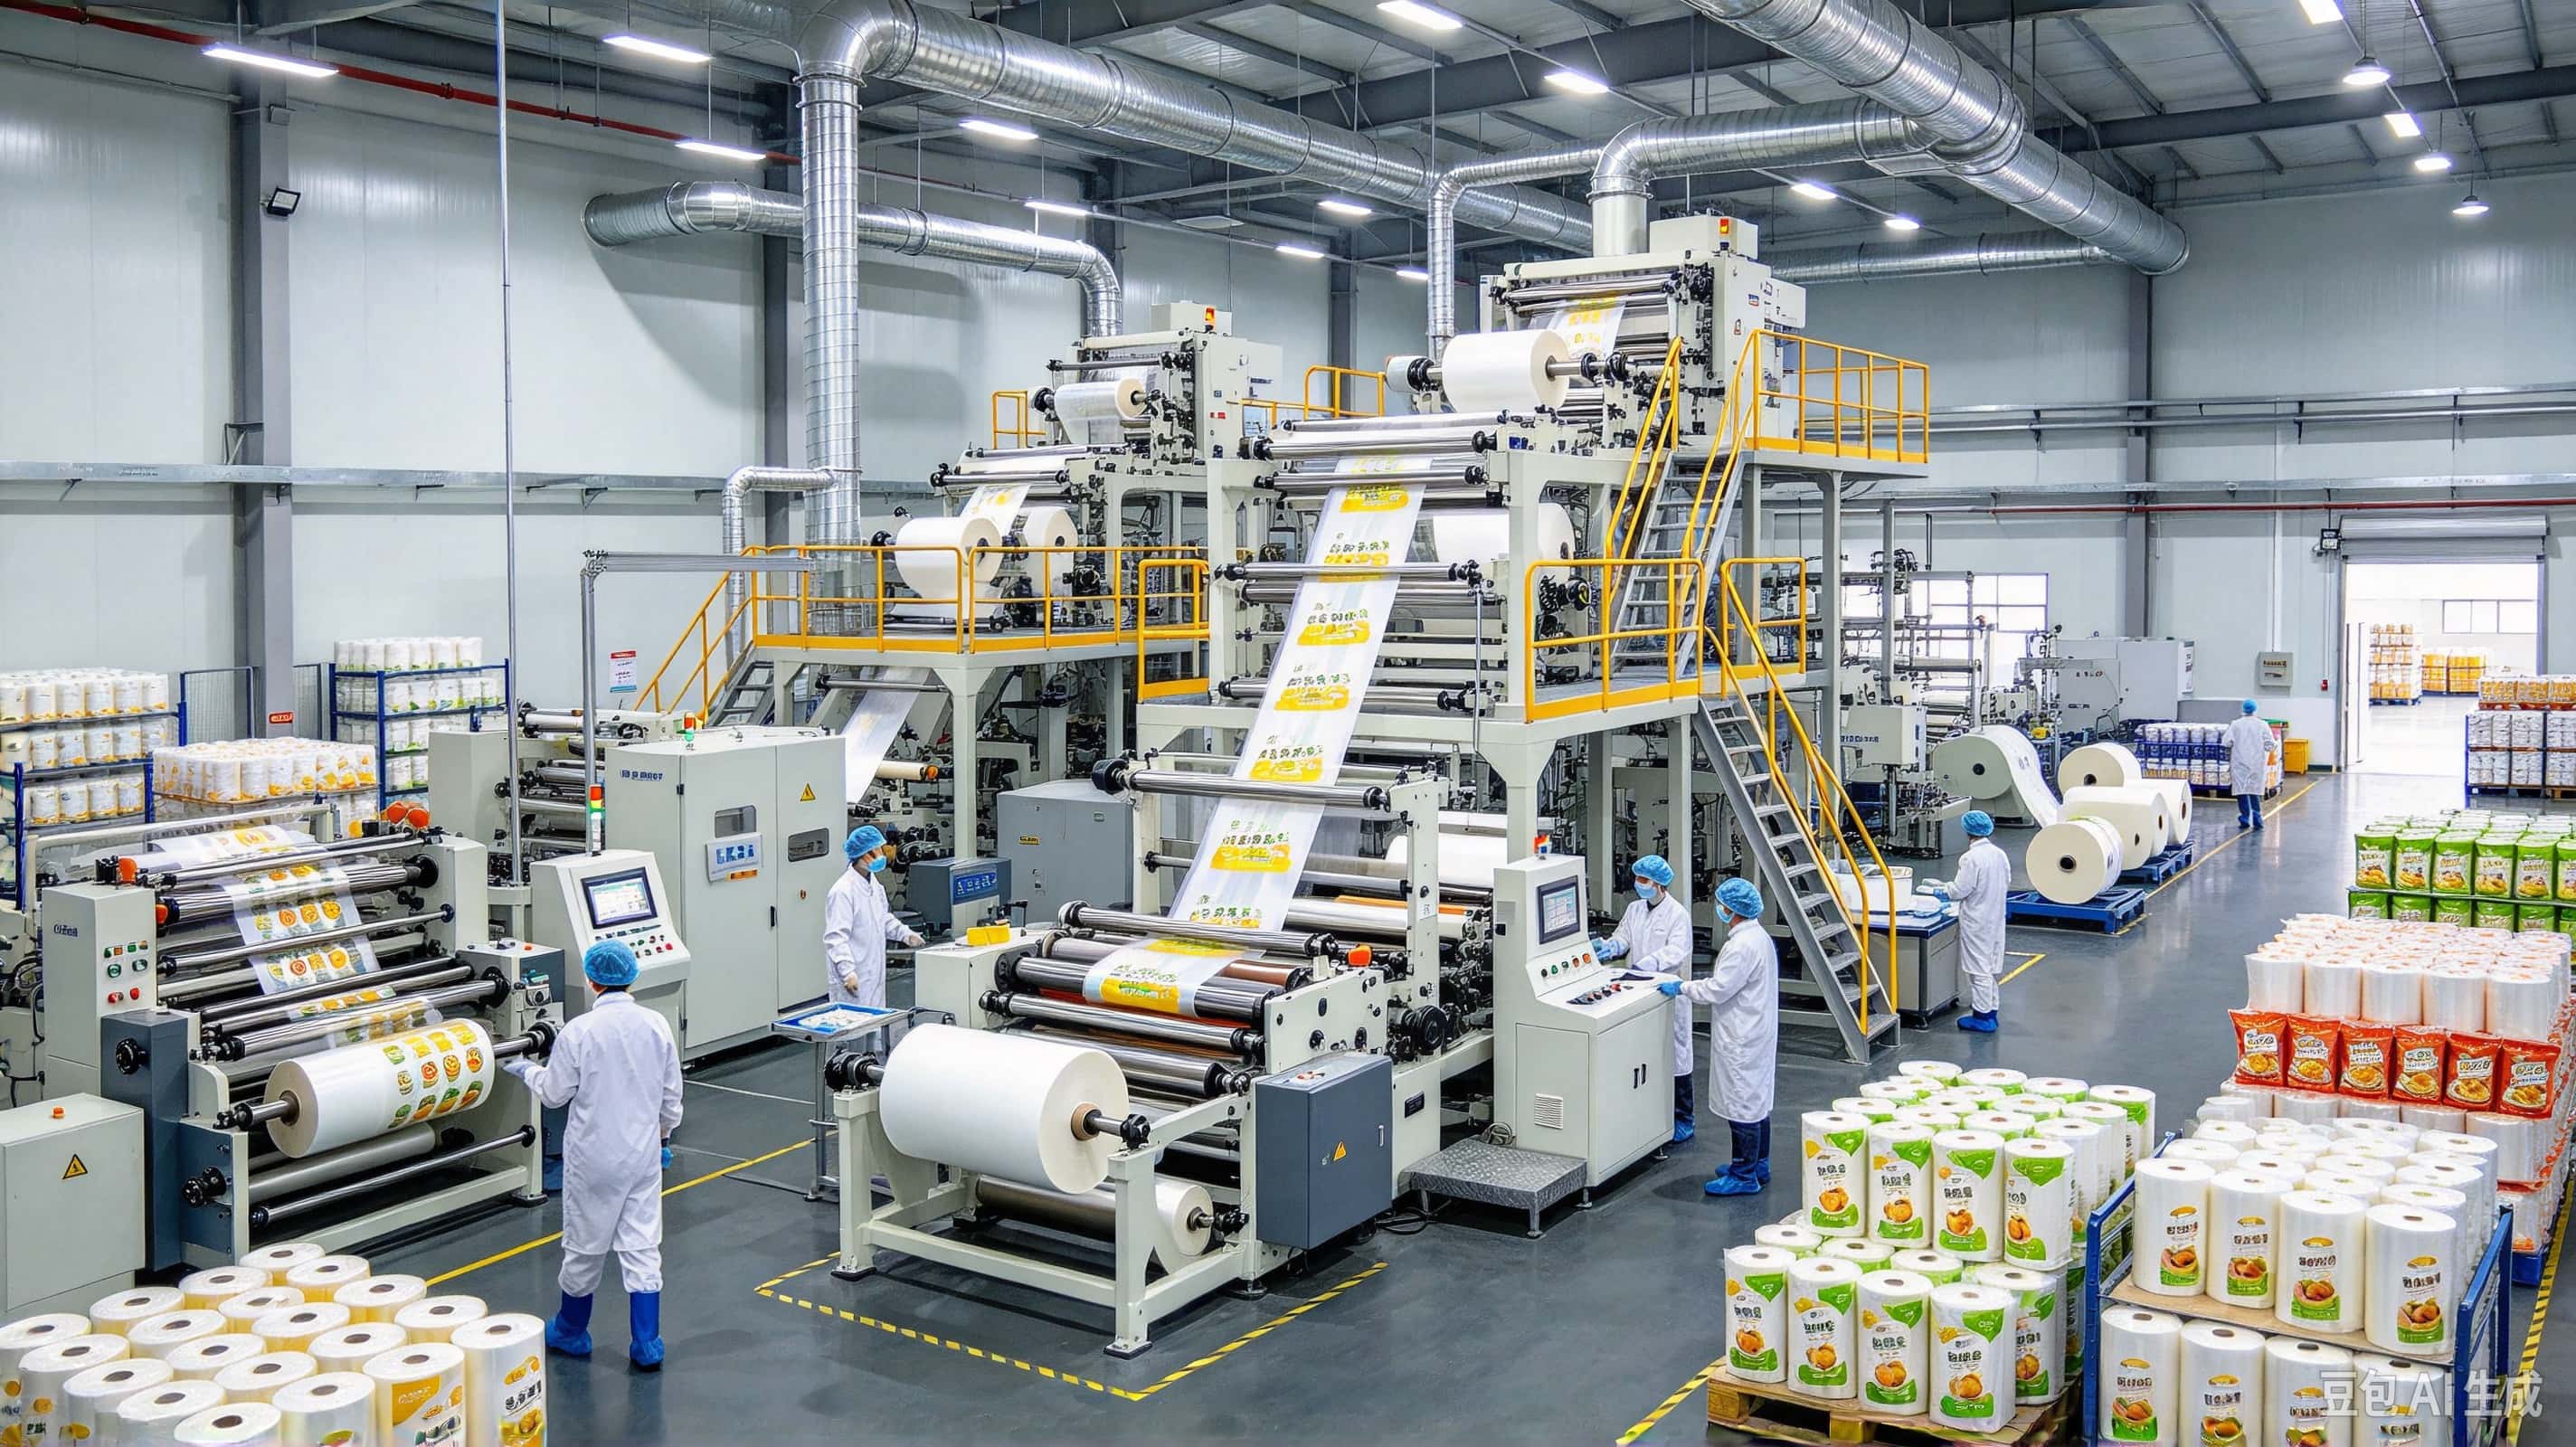
在食品包装材料生产车间设计中,洁净度等级的设定需根据产品与食品的接触程度差异化确定。直接接触食品包材的成型和内包装工序,要求空气洁净度达到ISO 5级(百级);准清洁区的原料预处理和印刷工序等,洁净度不低于ISO 7级(万级)。食品包装材料生产车间设计中,食品级纸塑行业洁净室通常需要的洁净等级是ISO 7级(万级)或ISO 8级(十万级),部分高要求产品可能需达到ISO 6级(千级)。直接接触食品或药品的内盒生产需达到“无菌接触”要求,表面微生物不超过10CFU/25cm²。
空气净化系统是食品包装材料生产车间设计的核心。过滤系统采用初效过滤器(G4级)拦截不小于5μm颗粒,中效过滤器(F8级)过滤不小于1μm颗粒,末端高效过滤器(H13 HEPA)保障不小于0.3μm颗粒过滤效率不低于99.97%。食品包装材料生产车间设计中,换气次数要求清洁区不低于25次/小时,准清洁区不低于15次/小时;温度控制在20至25℃,湿度控制在40%至60%。清洁区对相邻区域维持不低于15Pa正压,洁净走廊对普通区域不低于10Pa。
印刷工序是食品包装材料生产车间设计中VOC治理的重点环节。油墨和溶剂在印刷过程中挥发大量VOC,印刷车间需额外配置活性炭过滤器吸附VOC,非甲烷总烃去除率不低于90%。食品包装材料生产车间设计中,印刷区域应独立设置排风系统,废气经过活性炭吸附处理后达标排放。印刷设备应密闭化,减少VOC无组织排放。车间应安装VOC浓度报警装置,电气设备根据爆炸危险区域选型。
食品包装材料生产车间设计的人员与物流通道需严格管控。人员单向流动路径为更衣、洗手、风淋、清洁区,物料经传递窗紫外线消毒后进入。清洁区与准清洁区之间设置缓冲间(空气锁)及风林室,压差梯度不低于10Pa-88。食品包装材料生产车间设计的验收重点包括:洁净度检测(尘埃粒子和沉降菌)、压差梯度、换气次数、VOC去除率、人员物料流向和消毒程序。只有把洁净分级、VOC治理、气流组织和人员管控统一设计,食品包装材料生产车间设计才能保证包装材料安全卫生,真正守住食品安全的最后一道防线。
定制您的解决方案
免费获取专属建厂规划,适配海南自贸港政策 4008-715-360